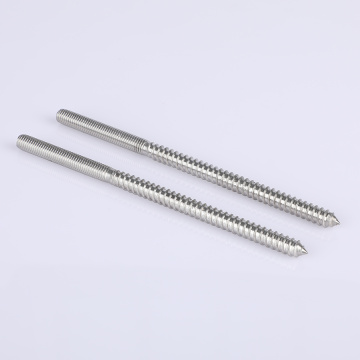

Saplama vidaları veya saplamalar olarak da adlandırılan paslanmaz çelik eşit uzunlukta saplamalar. Makinenin sabit bağlantı fonksiyonunu bağlamak için kullanılan saplama cıvatalarının her iki ucunda da dişler bulunur ve ortadaki vida kalın ve incedir. Genellikle madencilik makinelerinde, köprülerde, arabalarda, motosikletlerde, kazan çelik yapılarında, kule vinçlerde, geniş açıklıklı çelik yapılarda ve büyük binalarda kullanılır.
Saplamalar makinenin sabit bağlantı fonksiyonunu bağlamak için kullanılır, saplamaların her iki ucunda da diş bulunur ve ortadaki vida kalın ve incedir. Genellikle madencilik makinelerinde, köprülerde, arabalarda, motosikletlerde, kazan çelik yapılarında, kule vinçlerde, geniş açıklıklı çelik yapılarda ve büyük binalarda kullanılır. Saplama cıvatalarının genellikle yüzey işlemine tabi tutulması gerekir. Cıvata yüzey işlemlerinin birçok türü vardır ve yaygın olarak kullanılanlar elektrokaplama, karartma, oksidasyon, fosfatlama, elektrolitik olmayan, çinko pul kaplama işlemi vb.'dir. Saplama cıvataları iyi bir ekonomiye, diğer kaynak yöntemlerine göre avantajlara ve kuru kaynak gücü açısından avantajlara sahiptir. Çiviler ayrıca zamandan ve maliyetten tasarruf sağlar. Tüm saplama yapıları delme, delme, diş açma, perçinleme, diş açma ve bitirme aşamalarını gerektirmez ve yapısal tasarımın uygulama potansiyelini sürekli olarak genişletir. Yüksek akım ve küçük penetrasyon derinliği. Bu nedenle çok ince levhalara kaynak yapılabilir. Saplama kaynağının iş parçası bir taraftan kaynaklanmalıdır. Her pozisyonda kaynak yapılabilir ve genişleticiler yardımıyla dikey bölmelerde sınırlandırılabilir. Kısa süreli bir kaynak olduğundan ve kaynak sonrası deformasyon çok az olduğundan herhangi bir düzeltme gerekmez. Kaynaklı yapı delme gerektirmediği için sızıntıya neden olmaz. Bağlantı çok yüksek bir mukavemete ulaşabilir, yani saplamanın bağlantı mukavemeti saplamanın kendi mukavemetinden daha fazladır.
Saplama cıvata standartları, kullanımları ve sınıflandırmaları, montaj yöntemleri, üretim süreçleri, yüzey işleme yöntemleri, uygulamaları ve bakım yöntemleri:
Saplama cıvatası standartları
GB/T900-1988 Saplama cıvatası ulusal standart referansı:
GB2 Bağlantı Elemanları elemanın dış dişli eğirme ucu:
GB196 Ortak diş temel boyutları;
GB197 Ortak diş toleransları ve bağlantıları;
GB1167 Geçişe uygun diş (dökme demire vidalanmış, çelik gövde);
GB1180 Aşırı akım bağlantı dişi (alüminyum hazneye vidalanmış);
GB3098.1 Bağlantı elemanı makineleri Fonksiyonel paslanmaz çelik cıvatalar, vidalar, saplamalar ve somunlar; GB3098.6 Paslanmaz çelik cıvataların, vidaların, saplamaların ve somunların bağlantı elemanlarının mekanik özellikleri; GB3103.1 Bağlantı elemanı toleransları cıvataları, vidaları ve somunları; GB5267 Dişli bağlantı elemanlarının elektrokaplaması; GB5779.1 Bağlantı elemanı yüzey kusurları cıvataları, vidaları ve saplamaları genel gereksinimler; GB5779.3 Bağlantı elemanı yüzey kusurları cıvataları, vidaları ve saplamaları özel gereksinimler; GB90 Bağlantı elemanı kabul muayenesi, işaretleme ve paketleme; GB1237 Bağlantı Elemanı işaretleme yöntemi